
塑胶制品色差仪Lab值误差范围是多少?配色质检如何判断合格?塑胶配色质检的核心,是用统一、可靠的测量条件,把色差量化到可验收的范围内,减少批次色差与返工。本文给出Lab值误差范围参考、ΔE综合色差判定标准,并讲清配色质检的操作步骤,帮注塑、配色、质检人员有效控制批次色差。
塑胶制品色差仪Lab值误差范围参考:
讨论塑胶制品色差误差范围时,容易混淆两个概念:一个是测量重复性误差,即同一台仪器测同一样品,多次读数的波动幅度。合格色差仪在稳定条件下,测同一塑胶件多次,读数波动一般控制在较小范围,通常ΔE波动<0.1。选购时重点看仪器标称的重复性指标。第二个是批次色差允许范围(ΔE容差),即产品与标准样板之间的允许色差上限。塑胶制品因使用场景不同,色差容差差异较大,常见参考如下:
高要求外观件如家电外壳、汽车内饰:ΔE≤1.0,肉眼几乎无法分辨;一般注塑外观件:ΔE≤1.5~2.0,近距离可辨但可接受;非外观/功能件:ΔE≤3.0,色差容忍度高;需拼装组合的配件:ΔE≤0.5~1.0,相邻件色差要求严。以上为行业常见经验值,最终以客户技术协议或企业内控标准为准,正式生产前务必先确认并固化验收线。
塑胶制品配色质检判断合格方法:
第1步:固化标准样板
用客户确认的色板或首件留样,作为测量基准,固定其Lab值作为标准值。
第2步:设定测量参数
统一光源、测量角度、孔径大小,并确认是光泽/哑光材质,保证同一样品每次测量条件一致。
第3步:测量样品并计算差值
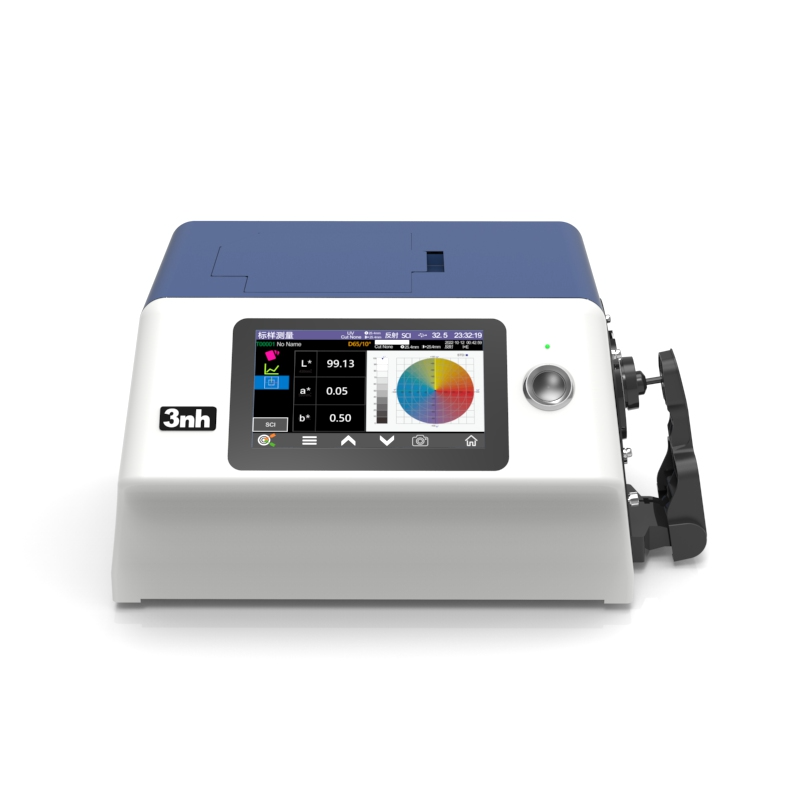
测当前批次样品,得到ΔL、Δa、Δb,并算综合色差:△E=[(△L)2+(△a)2+(△b)2]1/2。
第4步:对照容差判定
ΔE≤允许值→判为合格;ΔE>允许值→判为不合格,并按ΔL、Δa、Δb的方向调整配色或工艺。
很多时候ΔE在范围内,但单方向偏差明显,也会影响观感。质检时建议同时关注:ΔL过大→样品偏亮或偏暗,需调整亮度/颜料比例;Δa明显→样品偏红或偏绿,需调整红绿方向;Δb明显→样品偏黄或偏蓝,需调整黄蓝方向。
常规做法是既看综合ΔE值,也看单个ΔL、Δa、Δb值是否超出各自允许范围,避免总值达标但某个方向肉眼可见的情况。
塑胶色差仪使用过程中常见问题:
1.颜色不均匀的塑胶件怎么测?
多点测量取平均值,或按客户指定位置测量,并如实记录取点方式。
2.同一台仪器测同一塑胶件,两次读数不同正常吗?
稳定仪器重复性波动很小;若差异明显,先排查光源、角度、表面状态和取点是否一致。
3.ΔE达标但肉眼觉得色差大,怎么办?
先检查是否有单方向偏差,如整体偏黄,以及光源是否与实际使用环境一致,必要时同时用目视法结合仪器法进行双确认。
4.塑胶件色差在ΔE 2.0以内算合格吗?
需要看实际要求,高要求外观件通常要求ΔE≤1.0;一般件2.0以内常见可接受,具体以验收标准为准。